Artykuł sponsorowany
Dlaczego klasyfikację narzędzi ściernych warto zaczynać od materiału
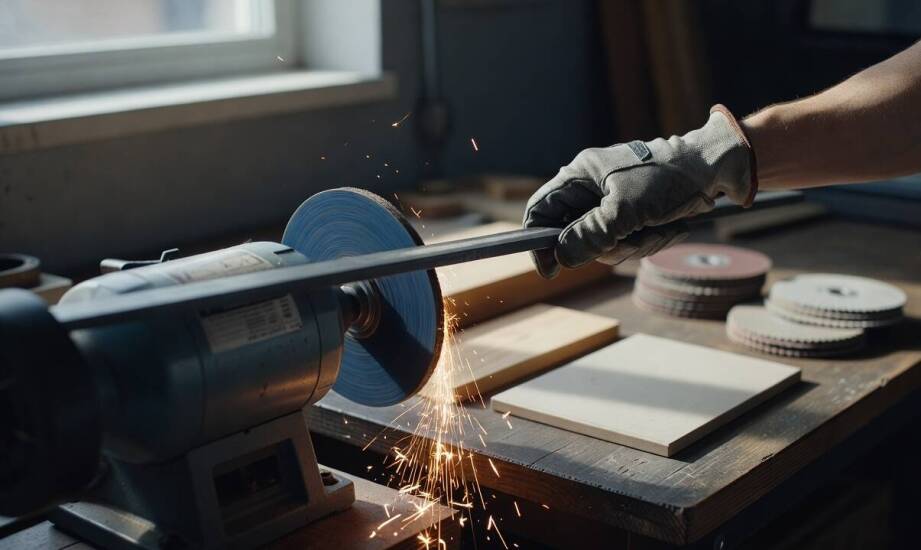
Zakład przemysłowy obsługujący jedną linią technologiczną stal, drewno, tworzywa sztuczne, szkło i ceramikę staje przed sporym wyzwaniem. Dobór narzędzi do tak zróżnicowanych powierzchni musi uwzględniać fundamentalne różnice w strukturze surowców. Próba stosowania uniwersalnych rozwiązań szybko prowadzi do uszkodzenia obrabianej części, przegrzewania detali lub nadmiernego zużycia sprzętu. Optymalizacja procesu wymaga odrzucenia powierzchownych kryteriów i spojrzenia na specyfikę skrawania przez pryzmat fizyki materiałowej.
Dlaczego twardość i kruchość definiują proces szlifowania?
Metale żelazne i nieżelazne wykazują różną plastyczność podczas obróbki ubytkowej. Drewno oraz tworzywa sztuczne łatwo się przegrzewają, co może prowadzić do topienia się powierzchni lub przypaleń. Szkło i ceramika są z kolei bardzo twarde, ale wysoce kruche. Wymaga to zastosowania osprzętu zdolnego do kontrolowanego usuwania surowca bez wywoływania mikropęknięć. Reakcja na ciepło generowane podczas tarcia narzuca kolejne ograniczenia. Powierzchnie o niskiej przewodności cieplnej potrzebują specyficznych spoiw, które minimalizują nagrzewanie strefy roboczej i sprawnie odprowadzają temperaturę poza obszar cięcia.
Zastosowany rodzaj ziarna warunkuje agresywność skrawania oraz ilość wytwarzanego ciepła. Elektrokorund świetnie sprawdza się w obróbce stali konstrukcyjnych, żeliwa i twardego drewna. Jego cząstki zachowują pożądaną ostrość przez długi czas przy kontakcie z surowcami o średniej twardości. Węglik krzemu wykazuje z kolei znacznie wyższą kruchość i ostrzejsze krawędzie mikroskopowe. Szybko usuwa naddatek ze szkła, ceramiki, kamienia czy aluminium, jednak wymaga precyzyjnego docisku, aby uniknąć głębokich zarysowań. Nowoczesne warianty cyrkonowe oferują z kolei zdolność do samoostrzenia podczas intensywnej pracy, co zauważalnie wydłuża żywotność sprzętu przy szlifowaniu stali nierdzewnej.
Nośnik bezpośrednio wpływa na elastyczność pracy przy kontakcie punktowym i krawędziowym. Papier zapewnia swobodę dopasowania do nietypowych profili przy stosunkowo niskich naciskach. Sprawdza się to doskonale w lekkiej obróbce ręcznej detali z tworzyw sztucznych. Płótno lub specjalna fibra znacznie zwiększają wytrzymałość na rozrywanie wzdłużne. Są one niezbędne przy budowie pasów bezkońcowych pracujących pod dużym obciążeniem maszynowym. Z kolei przestrzenna włóknina szlifierska posiada otwartą strukturę, która skutecznie minimalizuje zapychanie się urobkiem. Użyte żywice fenolowe gwarantują natomiast niezbędną odporność cieplną i mechaniczną podczas wyjątkowo agresywnego szlifowania.
Dopasowanie kształtu narzędzia do etapu obróbki
Formy poszczególnych akcesoriów szlifierskich przypisuje się zawsze do konkretnego etapu technologicznego. Zgrubne usuwanie dużego naddatku wymaga zastosowania grubych gradacji osadzonych na sztywnych podkładach. Wzmocnione ściernice listkowe lub wytrzymałe pasy z elektrokorundem błyskawicznie zbierają wierzchnią warstwę z odlewów metalowych i surowego drewna. Etap wyrównywania płaszczyzn opiera się już na średnich wielkościach ziarna i umiarkowanej elastyczności samej konstrukcji. Użyte na tym etapie krążki fibrowe czy ściernice garnkowe umożliwiają precyzyjne prowadzenie narzędzia wzdłuż spawów i ostrych krawędzi. Przygotowanie pod ostateczne wykończenie wymaga z kolei bardzo drobnego ziarna i miękkich podkładów. Odpowiednio dobrana włóknina nie zostawia głębokich rys na taflach szklanych czy kruchych elementach ceramicznych.
Szerokie portfolio produktowe pozwala z powodzeniem obsłużyć wszystkie te etapy z poziomu jednego dostawcy technologicznego. Posiadająca wieloletnie doświadczenie w branży firma Ażur z Bestwinki wytwarza między innymi ściernice walcowe, garnkowe oraz specjalistyczne wersje listkowe. Przedsiębiorstwo dostarcza także pasy bezkońcowe przygotowywane na konkretny wymiar dla zakładów przemysłowych na całym świecie. Profesjonalne artykuły ścierne powstające w śląskiej fabryce znajdują szerokie zastosowanie w seryjnej obróbce metali, drewna, tworzyw sztucznych i ceramiki. Asortyment obejmuje również krążki fibrowe oraz wzmocnione tarcze do cięcia, które sprawnie trafiają na wcześniejsze i późniejsze etapy całego procesu produkcyjnego.
Prawidłowy dobór technologii wynika bezpośrednio z połączenia fizycznych właściwości surowca, etapu prac oraz oczekiwanego stopnia wygładzenia. Sama nazwa czy obiegowe określenie kształtu produktu mają drugorzędne znaczenie wobec realnych parametrów technicznych. Skrupulatne dopasowanie wielkości ziarna, typu nośnika i rodzaju zastosowanego spoiwa do konkretnych warunków brzegowych gwarantuje wysoką efektywność oraz ponadprzeciętną trwałość sprzętu. Przemyślana klasyfikacja na samym początku procesu pozwala utrzymać powtarzalną jakość detali, niezależnie od tego, jak wiele całkowicie odmiennych materiałów przetwarza na co dzień dany park maszynowy.
Kategorie artykułów
Polecane artykuły
Co w produkcji folii LDPE decyduje o powtarzalności parametrów między partiami
Systemy poziomujące przy dużych płytkach — kiedy pomagają, a kiedy nie naprawią podłoża
Dlaczego Mercedes dostawczy po intensywnej pracy wymaga innej obsługi niż auto używane prywatnie
